

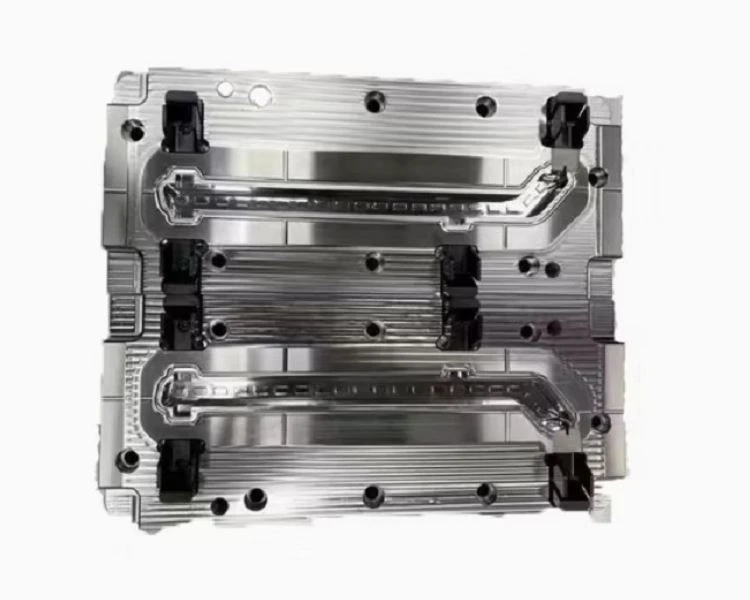
Capacità ingegneristiche fondamentali
Progettiamo e costruiamo stampi a iniezione pronti per la produzione-su misura per i tuoi specifici requisiti meccanici, cosmetici e di volume. Ogni strumento è progettato utilizzando sistemi CAD/CAM avanzati (UG/NX, SolidWorks) e convalidato tramite simulazione del flusso dello stampo CAE prima del taglio dell'acciaio.
Parametri di progettazione e simulazione dello stampo
• Capacità di tolleranza tipica: Da +/- 0,01 mm a +/- 0,02 mm (regolato per la geometria della parte e il ritiro della resina).
• Analisi DFM e flusso dello stampo: Valuta la posizione del punto di iniezione, la distribuzione della linea di saldatura, il ritiro volumetrico e l'efficienza del raffreddamento per eliminare colpi brevi, deformazioni e segni di avvallamento prima della lavorazione.
• Meccanismi complessi: esperto in layout multi-cavità, azioni di scorrimento idrauliche/meccaniche, sollevatori, nuclei pieghevoli e sistemi-a canali caldi (Yudo, Synventive, ecc.).
Selezione dell'acciaio e durata dell'utensile
L'acciaio per utensili viene selezionato in base al volume di produzione target, alle proprietà abrasive della resina e ai requisiti di finitura superficiale.
|
Grado di acciaio per stampi |
Durezza (HRC) |
Vantaggio chiave |
Applicazione tipica |
|
P20 |
28-32 |
Lavorabilità-economica, buona tenacità |
Beni di consumo generali, alloggi di grandi dimensioni |
|
718H |
33-38 |
Pre-indurito, lucidabilità superiore |
Rivestimenti interni automobilistici, coperture per elettrodomestici |
|
NAK80 |
38-42 |
Elevata capacità di finitura-a specchio (SPI A2) |
Parti ottiche-lucide, cornici trasparenti |
|
S136 |
48-52 |
Elevata resistenza alla corrosione e all'usura |
Dispositivi medici, PVC o resine acide |
|
H13 |
48-52 |
Elevata resistenza alla fatica termica |
Materie plastiche tecniche che richiedono temperature di fusione elevate |
Compatibilità dei materiali plastici
I tassi di ritiro dello stampo, le temperature di fusione e le proprietà di espulsione vengono presi in considerazione direttamente nelle dimensioni del nucleo/cavità per un'ampia gamma di resine tecniche e di base:
Materie plastiche di base
ABS, PP, PE, PVC
Ingegneria delle materie plastiche
PC, PA (nylon 6/66), POM, PMMA (acrilico)
Elastomeri
TPU, TPE
Fine-a-fine del flusso di lavoro degli strumenti
Revisione e ottimizzazione del DFM:Analisi degli angoli di sformo, delle transizioni dello spessore delle pareti, del posizionamento del punto di iniezione e della fattibilità della linea di giunzione.
Progettazione di utensili 3D:Layout strutturale completo inclusi circuiti di raffreddamento, mappe dei perni di espulsione e sistemi di guida sottoposti all'approvazione del cliente.
Lavorazione di precisione:Fresatura CNC ad alta-velocità, elettroerosione (elettroerosione) e taglio a filo per mantenere uno stretto controllo dimensionale.
Prova e ispezione T1:Test sulla muffa eseguito sul-sito. Rapporti dimensionali (CMM), parametri di iniezione e foto di esempio iniziali forniti.
Spedizione e supporto:Stampi spediti con kit di componenti di ricambio, rapporti di certificazione dell'acciaio e schede dei parametri del processo di iniezione.
Applicazioni industriali
Automobilistico
Rivestimenti interni, componenti del cruscotto, clip strutturali e alloggiamenti dei sensori.
Elettronica
Involucri di precisione, coperture per pareti-sottili, connettori e telai per interruttori.
Medico
Custodie dei dispositivi, componenti di articoli da laboratorio e parti diagnostiche-usa e getta.
Elettrodomestici industriali e domestici
Parti meccaniche-per impieghi gravosi, telai strutturali e alloggiamenti di pompe.
Specifiche tecniche
|
Articolo |
Parametro di specifica |
|
Tipo di stampo |
Stampi a-cavità singola/Multi-cavità/Famiglia |
|
Standard di base |
Portastampi standard LKM, HASCO, DME |
|
Software di progettazione |
UG, SolidWorks, AutoCAD, Moldflow |
|
Finitura superficiale |
Finiture SPI (A2-D3), Texture VDI, EDM |
|
Sistema di corridori |
Canale freddo, Canale caldo ( Saracinesca / Saracinesca termica) |
|
Tempi di consegna |
Da 3 a 5 settimane (prototipo), da 6 a 10+ settimane (stampi di produzione) |
Domande frequenti
D: Quali input sono necessari per avviare la progettazione di uno stampo?
R: Fornire i file del prodotto 3D (formato STEP, IGES o STL), il grado di resina plastica target, la finitura superficiale desiderata (standard SPI o VDI) e il volume di produzione annuale stimato.
D: Vengono eseguiti test di prova prima di spedire lo stampo?
R: Sì. Ogni stampo viene sottoposto a campionamento di prova T1 utilizzando la resina specificata. Ispezioniamo le dimensioni delle parti e l'estetica della superficie e forniamo campioni di prova iniziali insieme a un rapporto di ispezione completo e un registro dei parametri di lavorazione.
D: Qual è la vostra politica in materia di proprietà e manutenzione degli stampi?
R: Lo stampo appartiene interamente al cliente previo pagamento finale. Manteniamo registri dettagliati della cronologia degli utensili e forniamo componenti soggetti a usura sostitutivi (ad es. perni di espulsione, molle) su richiesta.
Etichetta sexy: progettazione di stampi a iniezione personalizzati, produttori di progettazione di stampi a iniezione personalizzati, fornitori, fabbrica


